 Получите свидетельство
 Вход




Правка и рихтовка металла .

Общие сведения .
- Правка и рихтовка

Правка и рихтовка

Инструменты и оборудование :
- молотки слесарные массой 500-600г ,
- молотки со вставками из мягкого металла ,
- кувалды массой 1,5 кг , линейки поверочные длиной 600 -700мм ,
- пресс винтовой или гидравлический .
Приспособления и материалы :
- правильная плита (наковальня ) ,
- призмы подкладки из мягкого металла ,
- деревянные бруски
- мел.
- Правильная плита
- Рихтовальные бабки мм

- Молотки для правки применяют с круглым гладким полированным бойком (молотки с квадратным бойком оставляют следы в виде забоин ) .
- Молотки со вставленными бойками из мягких материалов применяются с окончательной обработанной поверхностью и деталей из цветных металлов и сплавов .
- Гладилки ( деревянные или металлические бруски ) применяются пи правке тонкого листового и полосового металла .

Техника правки .
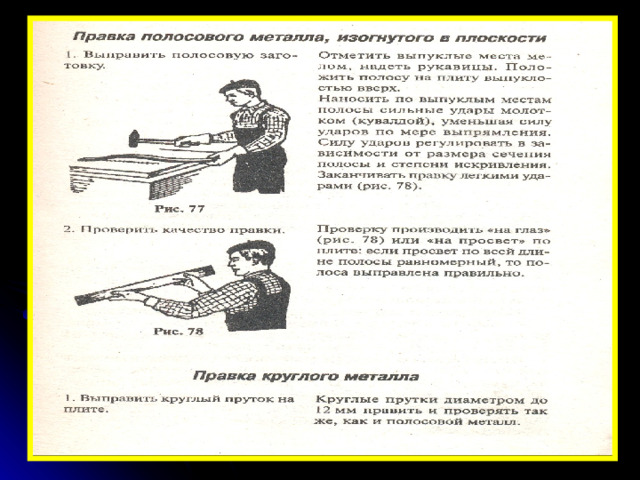
Правка полосового металла .
- Полосу располагают на правильной плите так , чтобы ее плоскость лежала на плите выпуклостью вверх , соприкасаясь с ней в двух точках .
- Наносят удары по выпуклым частям , регулируя силу удара в зависимости от толщены полосы и величины кривизны .
- По мере выправления полосы силу удара ослабляют и чаще переворачивают до полного выправления .
- Если имеется несколько выпуклостей , то сначала выправляют крайние ,а затем средние .

Правка пруткового металла .
- Пруток укладывают на наковальню так , чтобы изогнутая часть находилась выпуклостью вверх . Удары молотком наносят по выпуклым части от краев изгиба к средней части , регулируя силу удара в зависимости от диаметра прутка и величины изгиба
Правка полосового металла со спиральной кривизной .
- Один конец заготовки закрепляют в слесарных тисках , а второй зажимают в ручных тисках . Затем , вставив рычаг между губками ручных тисков , равномерным усилием повертывают рычаг до полного выпрямления спиральной кривизны.

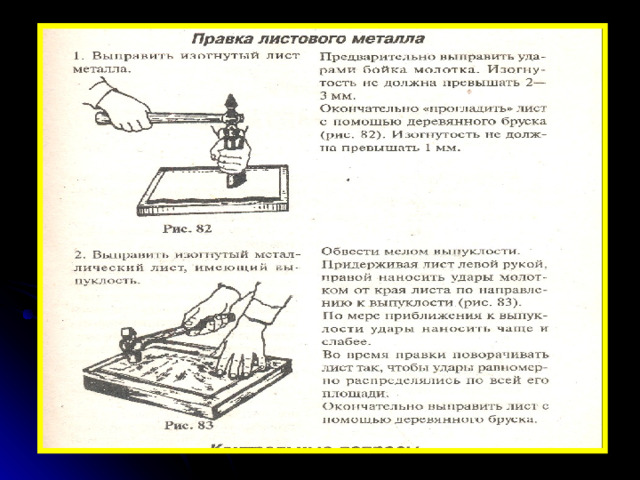
Правка листового металла .
- Нельзя наносить удары молотком по выпуклому месту , так как от этого выпуклости не только не уменьшатся , а наоборот , увеличатся .
- Необходимо наносить удары молотком от края листа к центру выпуклости .
- Под ударами молотка материал вокруг выпуклости будет вытягиваться , а выпуклость постепенно исчезать .
- По мере приближения к центру выпуклости удары наносят чаще и слабее .
- Если заготовка имеет волнистость по краям и ровную середину , правку ведут , нанося удары от середины по направлению к волнистости .

Тонкие листы правят легкими деревянными молотками (киянками ) , медными , латунными или свинцовыми молотками , а очень тонкие листы кладут на ровную плиту и выглаживают гладилками – металлическими или деревянными брусками .
На призмах выполняют правку короткого полосового материала , нанося молотком удары по выпуклым местам искривлениям .
- Сильно пружинящие ,а также очень толстые заготовки правят на двух призмах , нанося удары через мягкую прокладку во избежание забоин на изделии .
- Если усилия ,развиваемые молотком , недостаточны для правки , применяют ручные или металлические прессы .
- Рихтовка - правка закаленных деталей . Точность рихтовки может быть достигнута в пределах 0,01 – 0,05 мм . В зависимости от характера рихтовки применяют различные молотки ( весом 400 – 500 г. ) с закаленным бойком или специальные рихтовальные молотки с закругленной узкой стороной бойка . Деталь при этом лучше располагать не на плоской плите а по вогнутой стороне детали .
- Правка закаленного угольника . Если угол в результате искривления стал меньше 90 . То удары молотком наносятся у вершины наружного угла .
В случае коробления изделия по плоскости и по узкому ребру рихтовку выполняют отдельно – сначала по плоскости , а потом по ребру.
- Правка валов выполняется на ручных или механических прессах .Величину прогиба определяют здесь же , а в центрах , при помощи индикатора .
- Для устранения остаточных напряжений в местах правки ответственные валы медленно нагревают в течение 30-60 мин до температуры 400-500 с и потом медленно охлаждают .
- Правка наклепом производится укладкой изогнутого вала на ровную плиту выпуклостью вниз и нанесением небольшим молотком частых и легких ударов по поверхности вала .
- Правка с подогревом . Профильный металл (уголки , швеллеры , тавры , двутавры ), пустотелые валы правят с нагревом изогнутого места (выпуклости) паяльной лампой или газосварочной горелкой до вишнево- красного цвета ; окружающие выпуклость части изделия охлаждают сырым асбестом или мокрыми концами
- Особенности правки сварных изделий . При холодной правке сварных изделий участок изделия , имеющий коробления или поводку , подвергают воздействию ударов , вследствие чего металл на этом участке приводится в состояние текучести и изделие начинает постепенно принимать нужную форму .
- Правила нанесения ударов молотком при холодной правке сварных изделий те же , что при правке полосового и листового материала.

- Техника безопасности при правке металла :
- работать в перчатках
- работать только исправным инструментом ( правильно насаженные молотки , отсутствие на рукоятках трещин и сколов на молотков ).




 Правка и рихтовка при выполнении слесарных работ (4.28 MB)
 0
 64
 0
 Нравится
0


